Dr. Peter Siegert
Geschäftsführer, Ansprechpartner Polymerbereich
Qualität
Sie kaufen kein Granulat, Sie kaufen ein Eigenschaftsprofil. Deshalb messen wir die Materialkennwerte unserer Compounds nach der Normung der DIN EN ISO. Alle Messdaten sind den Werten der CAMPUS-Datenbank für Kunststoffe vergleichbar.
Spezielle Eigenschaften lassen wir von unabhängigen Instituten prüfen. Moderne Compoundiertechnik und eine durchgehende Qualitätskontrolle sichern eine gleichbleibende, reproduzierbare Qualität – bei der ersten Charge wie bei der Nachbestellung zwei Jahre später.
Auf dieser Seite steht, wie wir das tun. Und wo wir noch keine Nachweise vorlegen können, steht das ebenfalls.
Die Kennwerte werden am genormten Prüfkörper ermittelt, nicht am Bauteil. Nur so bleiben sie zwischen zwei Lieferanten vergleichbar.
| Kennwert | Prüfung | Norm |
|---|---|---|
| Dichte | Auftriebsverfahren | DIN EN ISO 1183 |
| Schmelze-Massefließrate MFR / Volumenfließrate MVR | Kapillarrheometer mit Prüflast | DIN EN ISO 1133 |
| Zugmodul, Streckspannung, Bruchdehnung | Zugversuch am Vielzweckprüfkörper | DIN EN ISO 527-1 / -2 |
| Biegemodul, Biegefestigkeit | Dreipunkt-Biegeversuch | DIN EN ISO 178 |
| Charpy-Schlagzähigkeit, gekerbt und ungekerbt | Pendelschlagwerk | DIN EN ISO 179-1 |
| Izod-Kerbschlagzähigkeit | Pendelschlagwerk | DIN EN ISO 180 |
| Wärmeformbeständigkeit HDT A / B / C | Biegebelastung im Wärmebad | DIN EN ISO 75-1 / -2 |
| Vicat-Erweichungstemperatur | Nadeleindringung | DIN EN ISO 306 |
| Füllstoff- und Glasfasergehalt | Veraschung im Muffelofen | DIN EN ISO 3451-1 |
| Feuchtegehalt | Trocknungsverlust bzw. Karl-Fischer-Titration | DIN EN ISO 15512 |
| Kennwerterhebung insgesamt | Einpunktdaten und Mehrpunktdaten | DIN EN ISO 10350-1 / DIN EN ISO 11403 |
Die aufgeführten Verfahren sind der branchenübliche Prüfumfang eines Compoundeurs. Welche davon im eigenen Labor gefahren werden und welche extern beauftragt sind, muss POLYNOVA vor Livegang festlegen. Zeilen ohne Bestätigung werden gestrichen, nicht abgeschwächt.
CAMPUS ist der gemeinsame Nenner der Kunststoffbranche. Die Datenbank führt Kennwerte zusammen, die nach einheitlichen Vorgaben ermittelt wurden: Einpunktdaten nach DIN EN ISO 10350, Mehrpunktdaten nach DIN EN ISO 11403. Prüfkörpergeometrie, Konditionierung und Prüfgeschwindigkeit sind dabei festgelegt.
Wir messen nach denselben Vorgaben. Sie können unsere Werte also direkt neben das Datenblatt eines Konzernproduktes legen und vergleichen, ohne umrechnen oder relativieren zu müssen.
Eine Einschränkung gehört dazu: Vergleichbar heißt nicht gelistet. Unsere Typen sind kundenspezifische Einstellungen und stehen nicht als Katalogware in der CAMPUS-Datenbank. Die Werte kommen aus unserem Prüfbericht, nicht aus einer öffentlichen Datenbank.
Eigenschaften, die über die Standardkennwerte hinausgehen, prüfen wir nicht selbst. Sie werden extern geprüft und bescheinigt. Das gilt vor allem für Brandverhalten, elektrische Eigenschaften und Langzeitverhalten.
Die Namen der beauftragten Prüfinstitute liegen nicht vor und werden bewusst nicht erfunden. POLYNOVA benennt die Institute, dann erscheinen sie hier mit Prüfbereich. Bis dahin steht auf der Seite nur der geprüfte Gegenstand, nicht die Prüfstelle. Ebenfalls zu bestätigen ist, welche dieser Prüfungen tatsächlich beauftragt wurden.
Hier stehen die Zertifikate, die wir vorlegen können – als PDF zum Herunterladen, mit Geltungsbereich und Gültigkeitsdatum.
Bis die Urkunden vorliegen, behaupten wir an dieser Stelle nichts. Wenn Sie für Ihre Lieferantenfreigabe einen bestimmten Nachweis brauchen, rufen Sie an. Wir sagen Ihnen, was wir zu Ihrem Projekt ausstellen können und was nicht.
Jede produzierte Menge bekommt eine Chargennummer. Über diese Nummer lässt sich zurückverfolgen, welche Rohstoffchargen eingesetzt wurden, auf welcher Linie und an welchem Tag gefahren wurde und welche Messwerte dabei ermittelt wurden.
Das ist der Unterschied zwischen einer Reklamation, die man aufklären kann, und einer, über die man diskutiert. Nennen Sie uns die Chargennummer vom Sacketikett, dann können wir nachsehen.
Prozess
Probenahme an der Linie, Prüfung im eigenen Labor, Freigabe je Charge.
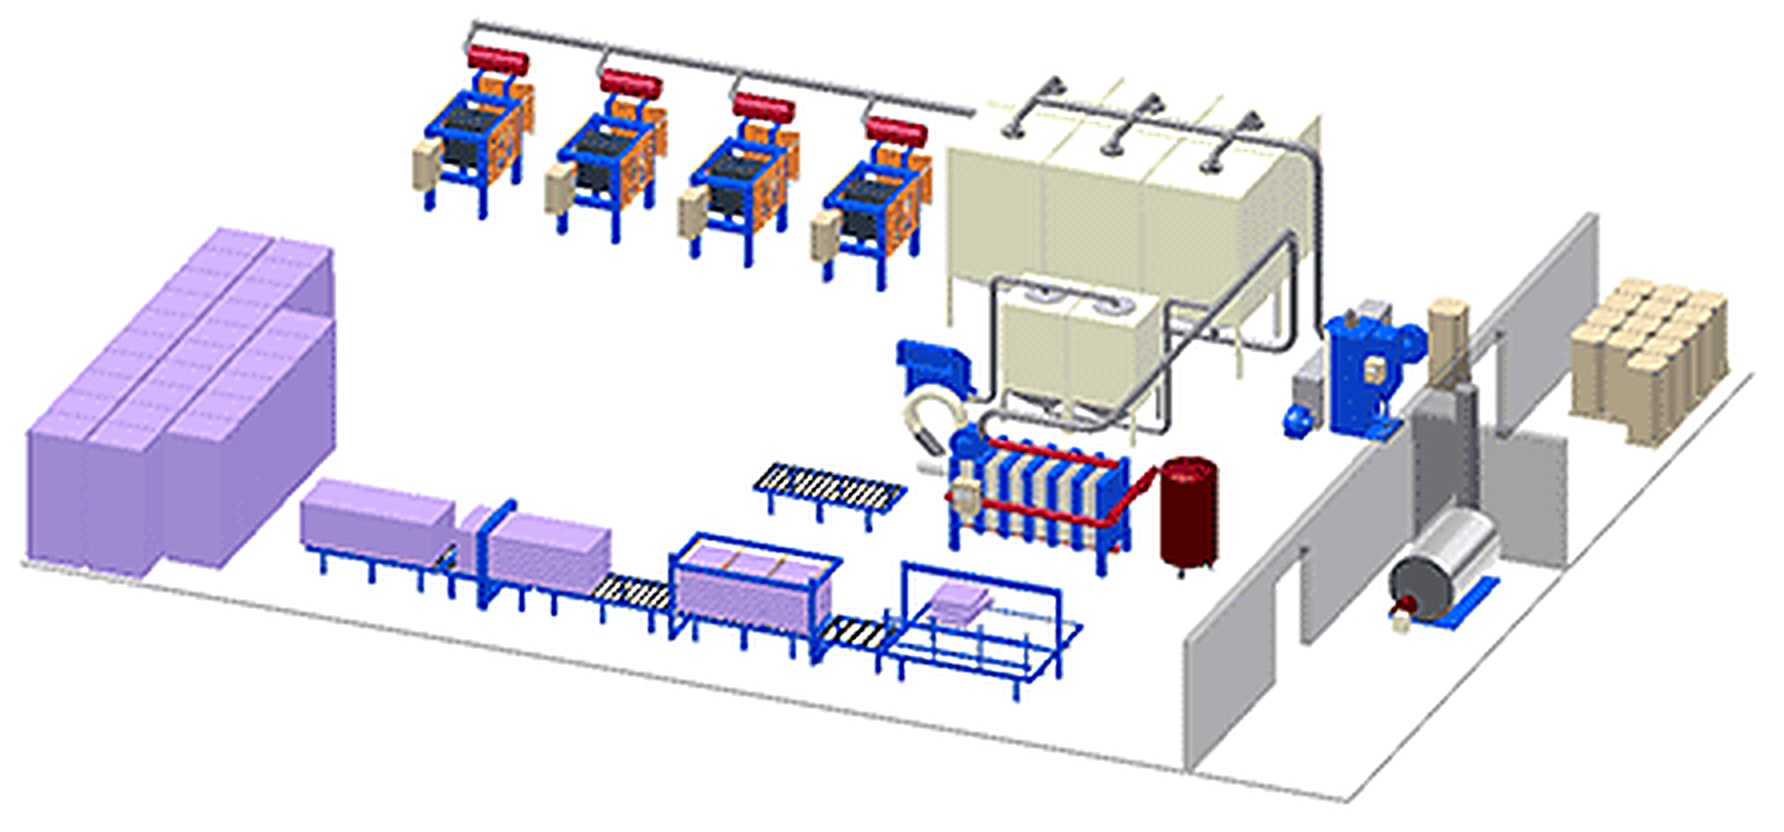
Prozesssicherheit ist keine Aufzählung von Geräten, sondern eine Kette. Jedes Glied entfernt einen anderen Fehler. Fällt eines aus, hilft das nächste nicht mehr.
01
Jede Komponente wird nach Gewicht zugeführt, Basispolymer wie Additiv und Verstärkungsstoff. Seitendosierungen bringen Glasfaser und Füllstoff dort ein, wo die Schmelze sie schonend aufnimmt.
Schützt vor Vor Rezepturabweichung zwischen Charge und Charge. Was gewogen wird, lässt sich belegen.
02
Die aufgeschmolzene Masse läuft vor der Granulierung durch ein Siebpaket.
Schützt vor Vor Fremdpartikeln, Stippen und nicht aufgeschmolzenen Anteilen, die später als Fehlstelle im Bauteil sitzen oder die Heißkanaldüse zusetzen.
03
Das fertige Granulat läuft über eine Siebmaschine mit Ober- und Unterdeck.
Schützt vor Vor Überkorn, Langkorn und Staubanteil. Beides stört die Dosierung an Ihrer Maschine und führt zu schwankendem Schussgewicht.
04
Letzte Stufe vor der Verpackung. Metallische Verunreinigungen werden ausgeschleust.
Schützt vor Vor Schäden an Schnecke, Zylinder und Werkzeug – dem teuersten Fehler in dieser Kette.
05
Die Compounds werden unmittelbar am Ende der Produktionslinie verpackt.
Schützt vor Vor Umfüllvorgängen, Vermischung und Feuchteaufnahme im Zwischenlager. Was in den Sack läuft, kommt direkt aus der Linie.
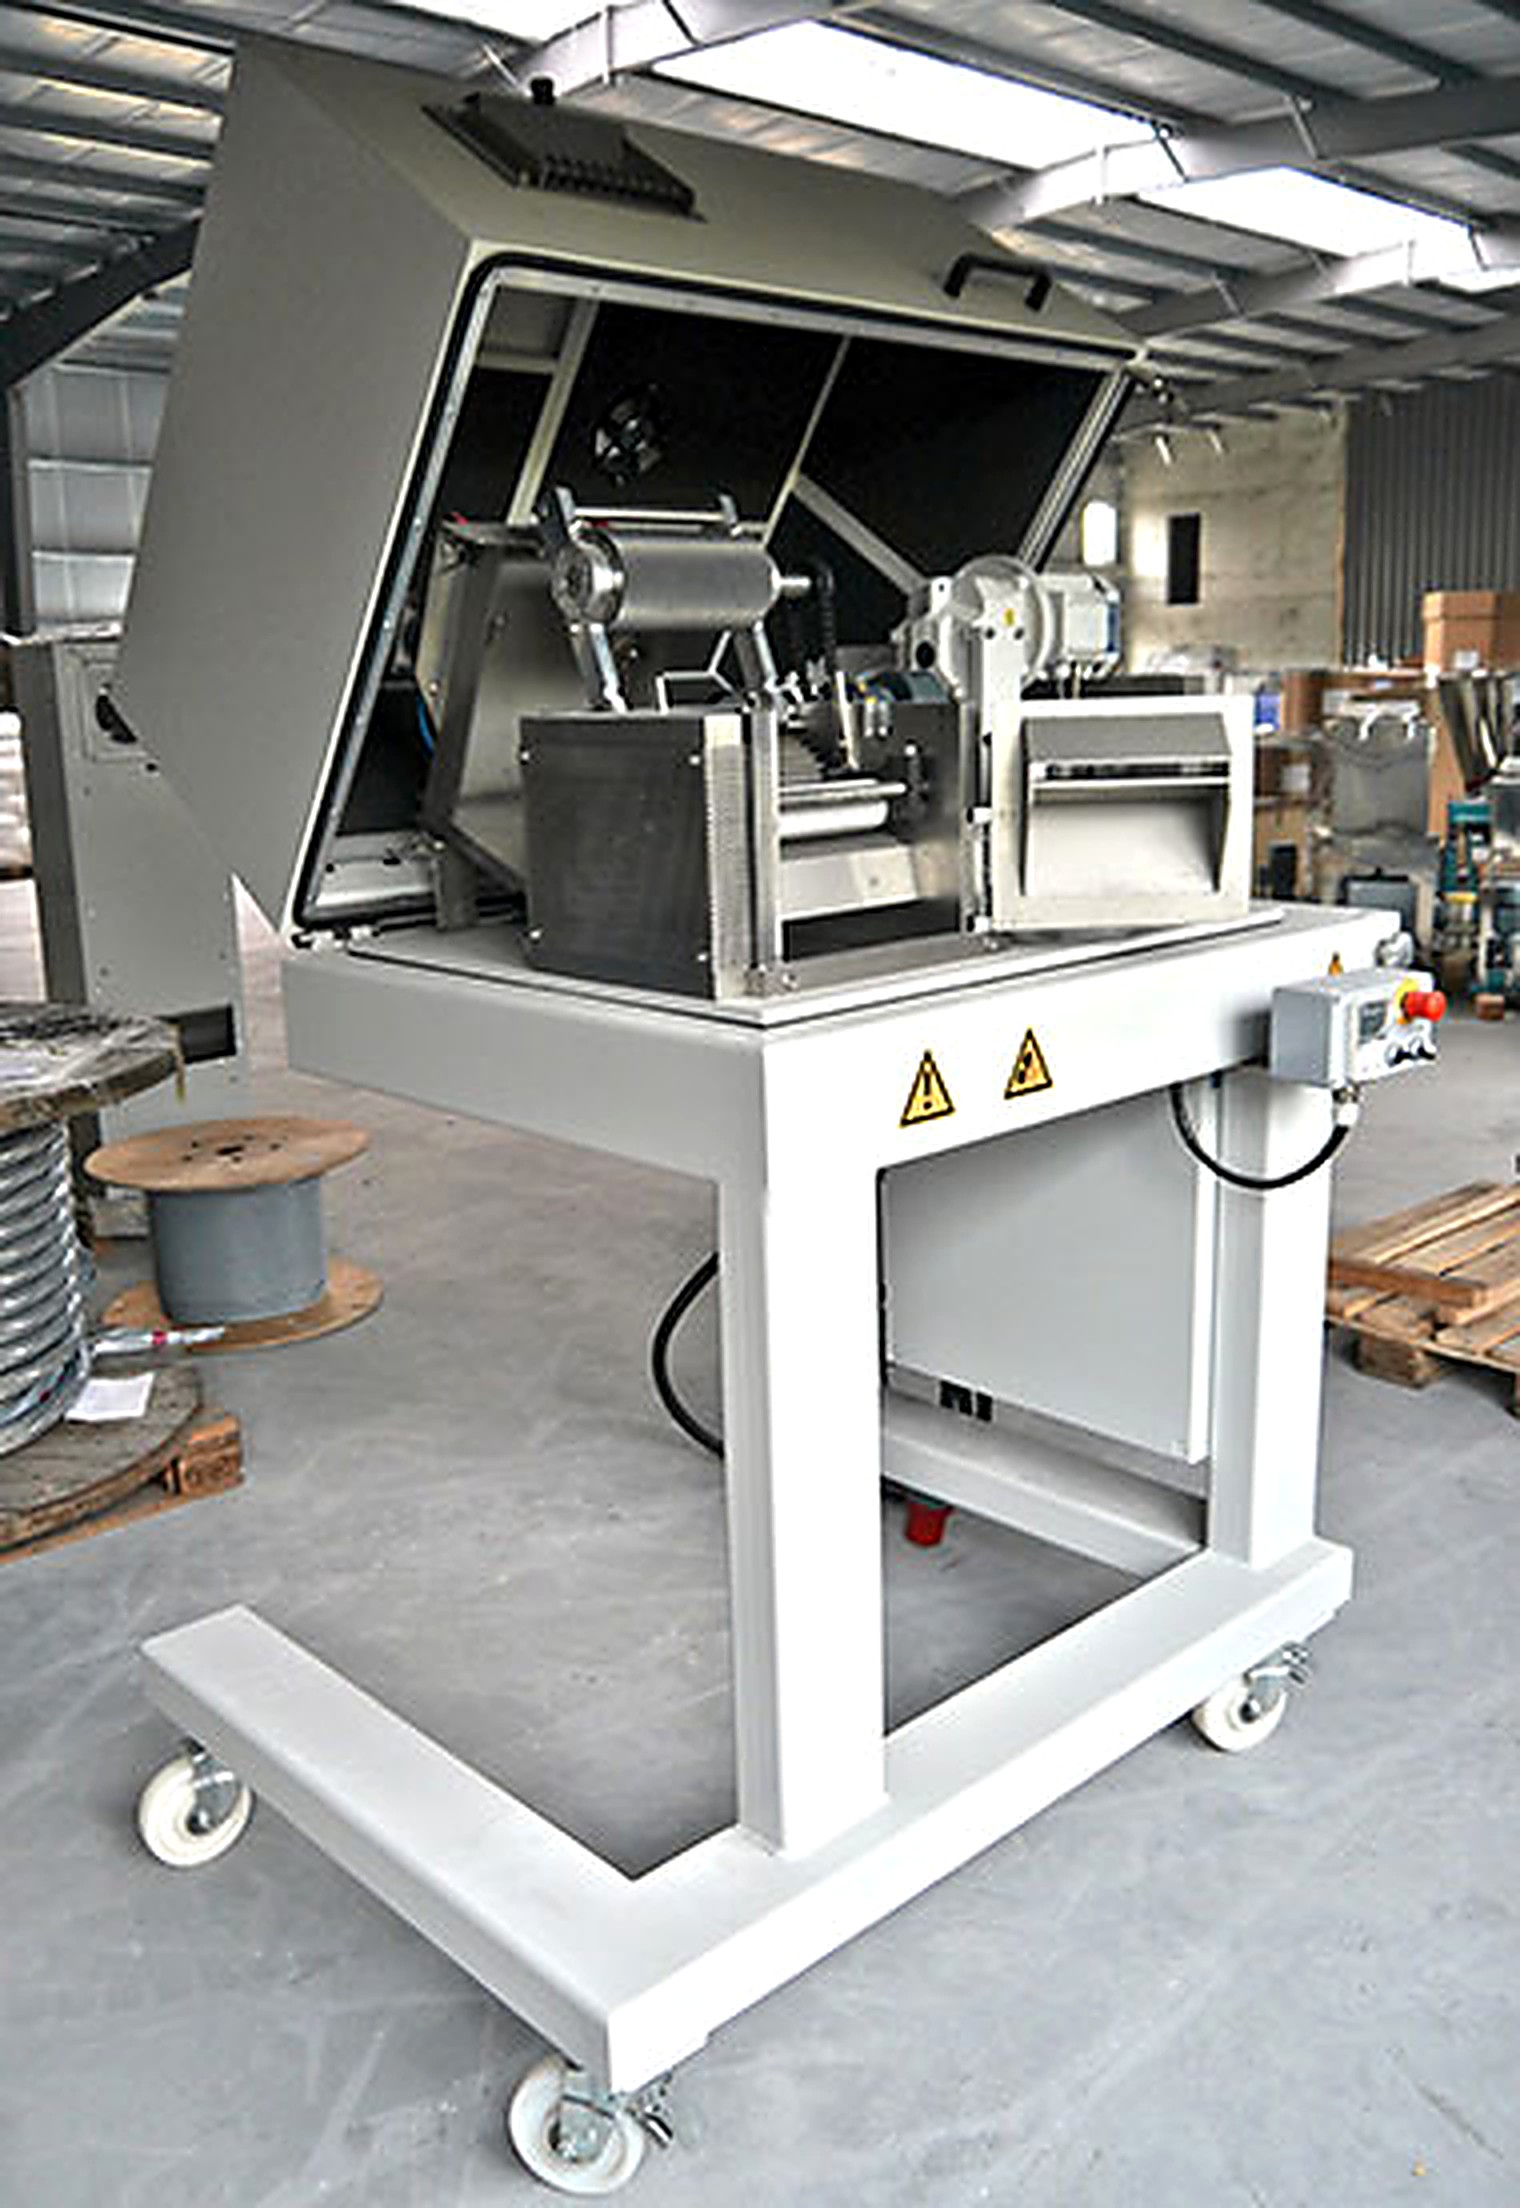
Neue Rezepturen werden zunächst in kleinen Mengen produziert, anschließend labortechnisch untersucht und danach erneut optimiert. Dieser Weg funktioniert nur mit eigener Ausstattung im Haus.
Branchenüblicher Grundbestand eines Compoundeur-Labors. POLYNOVA streicht, was nicht vorhanden ist, und ergänzt, was fehlt. Gerätehersteller und Typenbezeichnungen werden bewusst nicht angegeben.
Nennen Sie uns die Anforderung, dann bekommen Sie die Kennwerte der passenden Einstellung – und ein Muster, mit dem Sie selbst nachmessen können.
Geschäftsführer, Ansprechpartner Polymerbereich